车削工艺
走心式加工:细长精密零件的工艺与图纸要点
作者 MechVibe 团队 · 4 分钟阅读
了解导套支撑、车削工艺选择,以及小型精密零件询价时应明确的图纸要求。
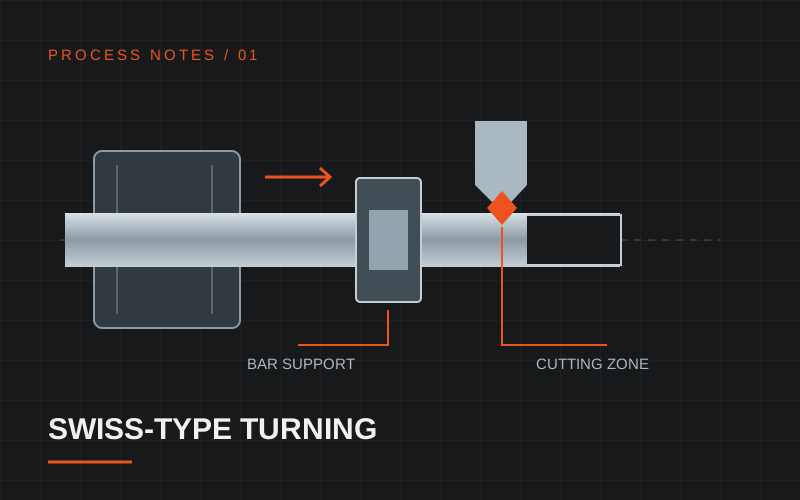
一根细长销轴和一个短衬套,即使外径相同,也可能需要不同的加工方案。对于细长零件,工件如何获得支撑,与刀具选择同样重要。走心式车削正是围绕这一问题形成的工艺。
走心式车削有什么不同?
在典型的带导套配置中,移动主轴箱将旋转的棒料送过靠近切削区域的导套。缩短切削点附近的悬伸距离,有助于控制加工时的弯曲变形。一些走心式机床也可以在适合的短零件加工中采用无导套模式,具体配置取决于零件和机床。
英文中的“Swiss screw machining”指的是这一类加工方式,并不意味着只能加工螺钉。销、轴、套筒及其他回转结构也可能适用。机床制造商资料展示了带导套与无导套的配置方式。
围绕零件选择工艺
首先看长度、直径,以及哪些结构需要保持位置关系。细长轴和短法兰的装夹问题不同;横向孔、平面、螺纹和背面结构也会影响刀具配置与加工顺序。
走心式车削是一种可选路线。对于其他结构,普通 CNC 车削、增加支撑的车削,或车削配合后续工序也可能适用。应把装夹、备料和检验一起纳入评估,再结合数量和交期比较完整方案。
在图纸上说明功能要求
让加工团队能够理解零件的实际用途:
- 标明与配合件定位相关的直径和轴肩。
- 对影响装配的位置或形状关系给出几何公差。
- 区分密封面、滑动面与外观面。
- 写清螺纹规格、螺距、有效深度和检验要求。
- 说明允许的倒角,以及必须去除毛刺的位置。
所有结构都采用同一种严格公差,反而会掩盖真正的重点。对功能部位提出明确要求,更有利于评审生产和检验方案。
同时评审数量与检验
样件阶段,装夹准备和设计修改的灵活性可能影响报价;重复批次则更需要关注材料供应、刀具状态和检验频率。应提前约定首件检查哪些特征,以及生产过程中如何监控关键尺寸。
完整的询价资料应包括 STEP 或 STP 模型、带尺寸的 PDF 图纸、材料牌号、数量和版本。 如果单张零件图无法说明配合要求,请补充装配关系或配合件信息。
将这些资料发送给 MechVibe 工厂团队,我们会评审零件结构、关键特征和检验需求,再确认建议的生产路线。