项目案例
316L 不锈钢精密 CNC 加工:Ra 0.2 μm 内孔表面粗糙度与 0.01 mm 圆柱度
作者 MechVibe 团队 · 6 分钟阅读
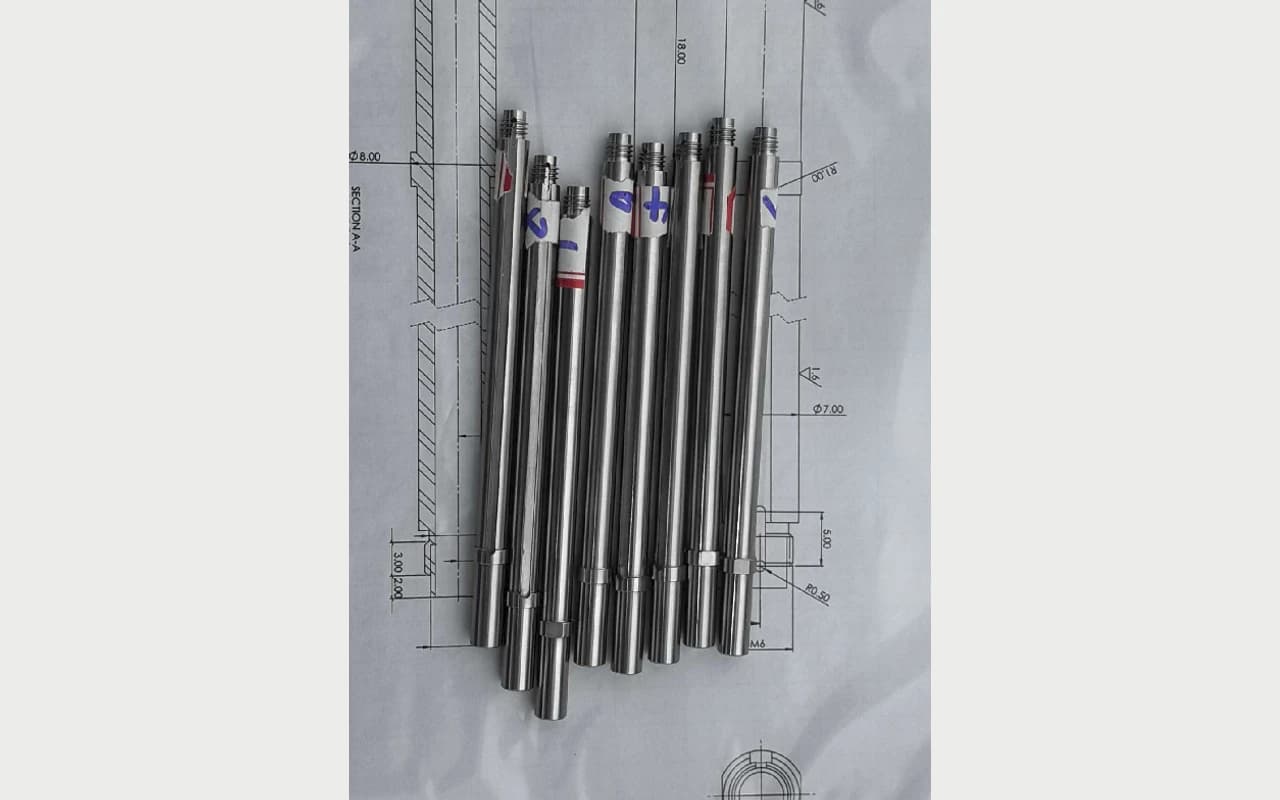
MechVibe 加工案例:8 件 316L 不锈钢细长管状样件,内径约 4 mm、长度 114 mm,全部通过 Ra 0.2 μm 表面粗糙度和 0.01 mm 圆柱度要求的检验。
项目概况
对于细长管状零件,严格的内孔表面粗糙度和几何公差要求,会给精密 CNC 加工带来显著挑战。
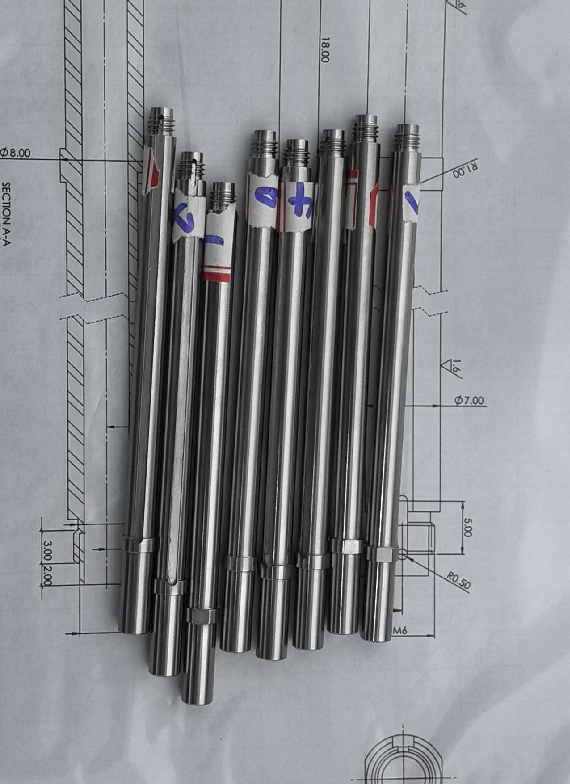
Mechvibe 最近完成了一批 316L 不锈钢原型零件,共 8 件。面对复杂的零件结构和严格的质量要求,全部 8 件样件均通过了规定的验收标准。
该零件内径约 4 mm,长度为 114 mm,对内孔表面粗糙度和圆柱度有较高要求。
关键技术参数
- 材料: 316L 不锈钢
- 内径: 约 4 mm
- 长度: 114 mm
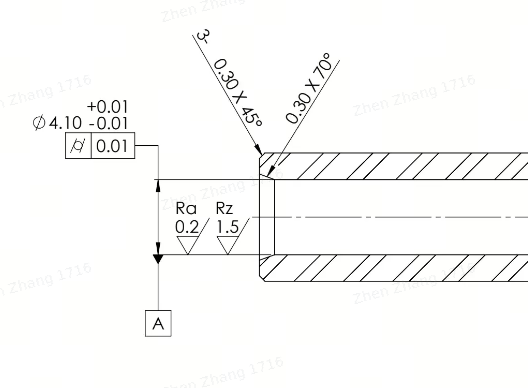
- 表面粗糙度要求: Ra 0.2 μm
- 圆柱度公差: 0.01 mm
- 样件数量: 8 件
- 质量结果: 8 件样件全部检验合格
主要加工挑战
1. 细长内孔结构的精密加工
该零件内径约 4 mm,长度为 114 mm,其细长结构给内孔加工带来了较大挑战。
加工过程容易受到刀具挠曲、振动和加工稳定性的影响。要在整个内孔范围内保持一致的尺寸精度和表面质量,需要严格控制加工过程。
2. 实现 Ra 0.2 μm 的内孔表面粗糙度
对于这样狭窄的内孔,Ra 0.2 μm 的表面粗糙度要求尤为严格。
316L 不锈钢的加工也需要精细控制加工条件,以获得一致的表面质量。
保证内壁不同位置均达到规定的表面质量至关重要,不能仅依赖单一位置的测量结果。
3. 保证 0.01 mm 的圆柱度
除了表面粗糙度要求,零件还需要在 114 mm 长度范围内满足 0.01 mm 的圆柱度公差。
这要求精确控制内孔几何形状,并使用专用计量设备进行可靠验证。
质量检验与验证
在 Mechvibe,质量验证是交付精密加工零件的重要环节。
本项目使用了专用测量仪器,分别验证两项关键质量特性。
表面粗糙度检测
我们使用表面粗糙度仪对内孔进行检测。
为评估内孔圆周方向的表面质量一致性,沿内圆周选取了六个等间隔测量位置进行检验。
这种多位置测量方式有助于验证内孔表面满足规定的 Ra 0.2 μm 粗糙度要求。
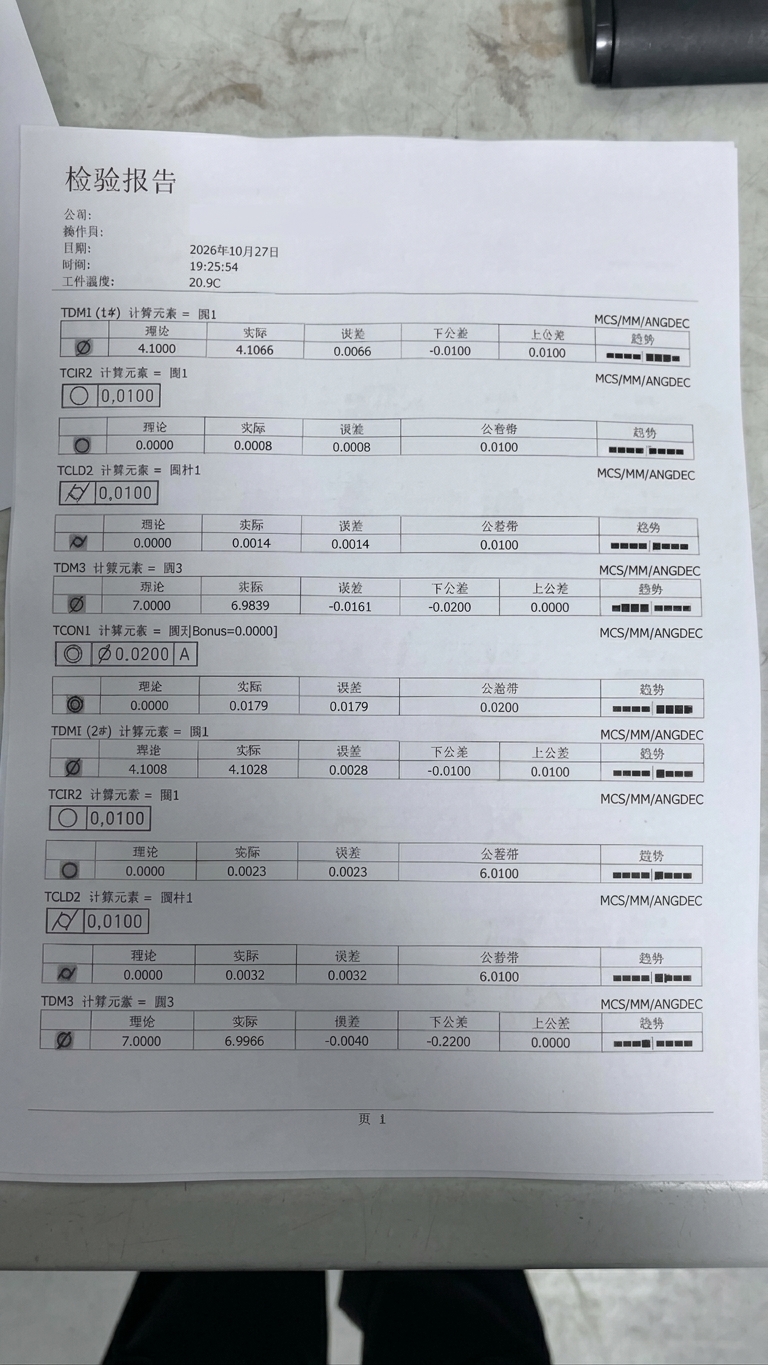
圆柱度检测
我们使用专用圆柱度测量仪,对零件的几何精度进行检测。
测量结果验证了零件符合规定的 0.01 mm 圆柱度公差要求。
项目结果
首批 8 件 316L 不锈钢样件已完成加工和检验。
全部 8 件零件均满足规定的验收标准,包括严格的表面粗糙度和圆柱度要求。
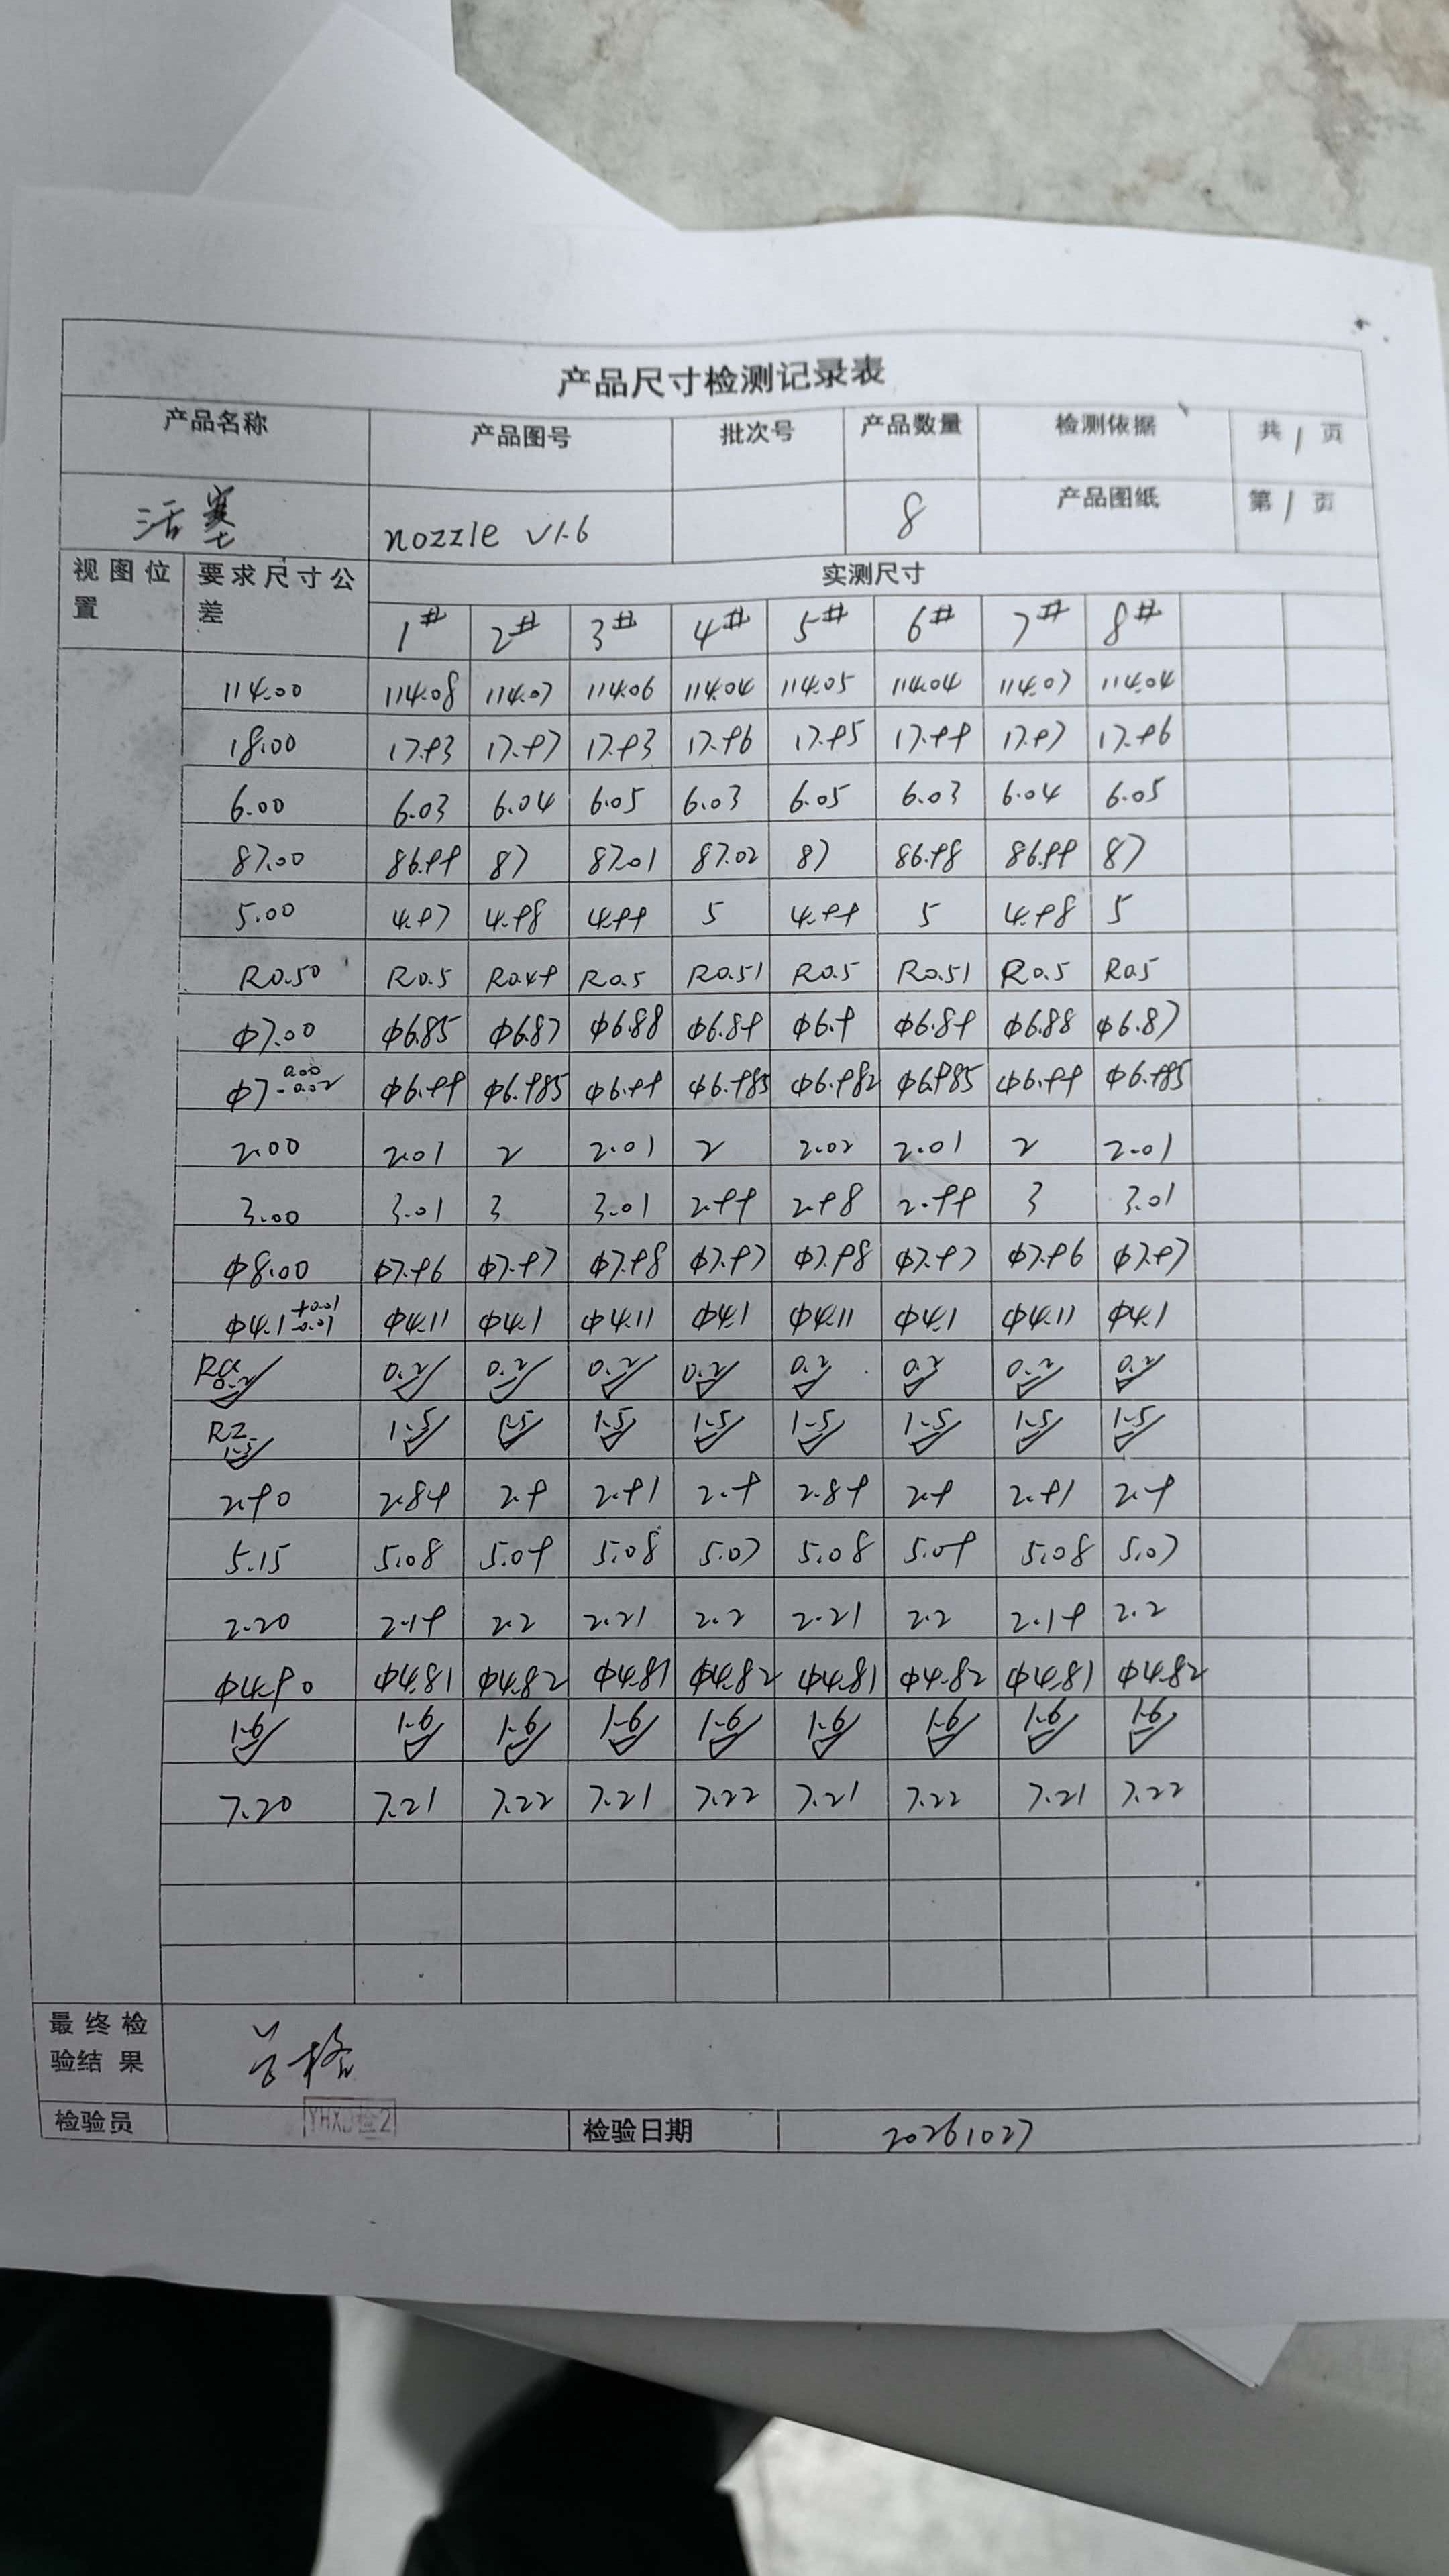
本项目体现了 Mechvibe 应对高难度精密 CNC 加工要求的能力,以及通过相应检验程序验证零件关键质量特性的能力。
Mechvibe 精密 CNC 加工服务
Mechvibe 为原型开发和小批量生产提供精密 CNC 加工服务。
我们的能力包括:
- 精密 CNC 铣削与车削
- 不锈钢及其他工程材料加工
- 复杂结构与严格公差零件加工
- 原型开发与小批量制造
- 工程图纸评审与可制造性(DFM)反馈
- 尺寸与几何精度检验
从复杂的内孔结构到严格的表面质量要求,我们与工程团队协作,将复杂设计转化为精密加工零件。
您的 CNC 加工项目遇到了挑战?
上传 STEP、IGES 或工程图纸,获取免费的可制造性(DFM)评审。
联系 Mechvibe,讨论您的下一个项目,也可发送邮件至 sales@mechvibe.cn。